خطوط برش
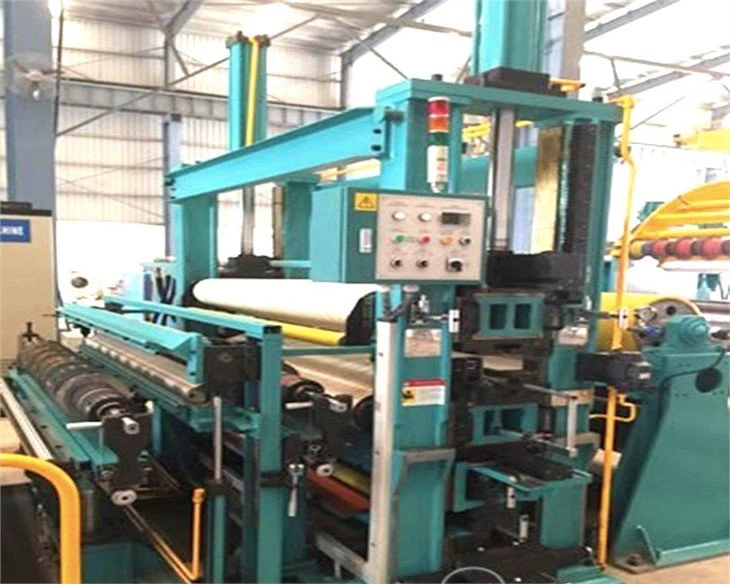
خط شکاف، شامل سه قابلیت اصلی-تغذیه با دقت بالا، کنترل هوشمند، و برش کارآمد-در پردازش ورق فلزی ضروری شده است. ارزش آن نه تنها در بهبود راندمان تولید و استفاده از مواد بلکه در ارائه خروجی استاندارد برای فرآیندهای پایین دستی مانند مهر زنی، جوشکاری و مونتاژ نهفته است. با پیشرفتهای Industry 4.0، خطوط شکاف آینده، بازرسی بصری هوش مصنوعی و بهینهسازی دیجیتالی دوقلو را ادغام خواهند کرد و صنعت پردازش فلز را به سمت تولید هوشمند و انعطافپذیر سوق خواهند داد.



مزایای محصول
کنترل تحمل دقیق: با استفاده از برش دقیق دیسک و فناوری CNC، تحمل عرض شکاف به ± 0.05 میلیمتر میرسد، که نیازهای ابعاد مواد با دقت بالا در صنایع خودروسازی، الکترونیک و سایر صنایع را برآورده میکند.
کیفیت لبه عالی: فرآیند برش، لبههای نواری صاف و بدون فرز- را ایجاد میکند و تلفات مواد را در پردازش بعدی کاهش میدهد.
عملکرد با سرعت بالا-: سرعت برش به 30-300 متر در دقیقه می رسد (تطبیق با ضخامت مواد) که به طور قابل توجهی کارایی و ظرفیت تولید را افزایش می دهد.
عملیات مستمر: پردازش کاملاً خودکار از باز کردن سیم پیچ تا پس زدن، تولید بی وقفه را تضمین می کند، ایده آل برای درخواست های سفارش با حجم بالا.
کنترل هوشمند: این خط مجهز به سیستمهای PLC یا CNC، تنظیم خودکار ابزار، کنترل تنش، تصحیح انحراف و تشخیص آنلاین را امکانپذیر میکند-که مداخله دستی را به میزان قابل توجهی کاهش میدهد.
تغییر مشخصات یک-لمسی: سیستم های کاملاً خودکار از تعویض سریع مشخصات تولید پشتیبانی می کنند و زمان خرابی را به حداقل می رساند.
بازیابی ضایعات لبه:ضایعات پیرایشی از طریق سیم پیچی لبه ای بازیابی می شود و ضایعات مواد خام را به حداقل می رساند.
برش انعطاف پذیر:طرح های شکاف بر اساس تقاضا برای به حداکثر رساندن استفاده از عرض سیم پیچ بهینه می شوند.
تنوع مواد:می تواند فلزاتی مانند فولاد، آلومینیوم، مس، فولاد ضد زنگ و غیره را با محدوده ضخامت 0.05-6 میلی متر و پوشش عرض 300-2500 میلی متر پردازش کند.
سازگاری فرآیند:از بریدگی سیم پیچ های خاص مانند پوشش ها و ورقه ها بدون تأثیر بر خواص مواد پشتیبانی می کند.
تعادل تنش:سیستم کنترل کشش حلقه بسته -تضمین میکند که مواد در طول فرآیند برش منحرف یا کشیده نمیشوند.
هشدار خطا:مجهز به حسگرهایی برای نظارت بر وضعیت تجهیزات در زمان واقعی برای جلوگیری از خاموش شدن غیر منتظره یا آسیب مادی.
طراحی کم مصرف انرژی:برای کاهش هزینههای عملیاتی از-موتورهای با راندمان بالا و سیستمهای انتقال{1}} صرفهجویی در انرژی استفاده میشود.
کاهش ضایعات:شکاف با دقت بالا-و بازیافت مواد لبه باعث کاهش گرد و غبار فلزات و انتشار زباله می شود.
تولید چند-مشخصات:یک برش واحد می تواند نوارهایی با عرض های مختلف تولید کند تا نیازهای سفارشی را برآورده کند.
بازگشت سریع سرمایه:هزینه های تجهیزات را می توان با بهبود کارایی، کاهش ضایعات و هزینه های نیروی کار به سرعت بازیابی کرد.
انواع رایج
طبقه بندی بر اساس درجه اتوماسیون
- خط برش دستی
ویژگی ها:
با تکیه بر عملکرد دستی، عملکردهای اصلی مانند تنظیم فاصله ابزار، کنترل کشش و اصلاح انحراف باید به صورت دستی، با ساختار ساده و هزینه سرمایه گذاری کم تکمیل شوند.
سناریوهای کاربردی:
سفارشات با دسته های کوچک و مشخصات متعدد، یا سناریوهای پردازش با الزامات دقت پایین (مانند برش صفحات فولادی معمولی برای ساخت و ساز).
مزایا:
قیمت پایین، تعمیر و نگهداری ساده، مناسب برای شروع-یا نیازهای کم{1}}بودجه.
معایب:
راندمان پایین (سرعت معمولاً کمتر از 50 متر در دقیقه است)، دقت برش ضعیف (تحمل بیش از 0.5 میلیمتر است) و اتکا به کارگران ماهر.
- خط برش نیمه خودکار
ویژگی ها:
اتوماسیون جزئی، مانند تصحیح انحراف خودکار و سیستم تنش کنترلشده PLC{0}}، اما همچنان برای تغییر ابزار و تنظیم پارامتر، مداخله دستی لازم است.
سناریوهای کاربردی:
تولید در مقیاس متوسط-، سناریوهایی که هم هزینه و هم کارایی را در نظر میگیرند (مانند برش مواد محفظه فلزی برای لوازم خانگی).
مزایا:
اثربخشی هزینه{0} بالا، سازگاری قوی، دقت برش تا 0.2 ± میلی متر و سرعت به 80-120 متر در دقیقه افزایش یافته است.
معایب:
خرابی طولانی در هنگام تغییر مشخصات، و عملکردهای اتوماسیون محدود.
- خط برش تمام اتوماتیک
ویژگی ها:
سیستم کنترل هوشمند یکپارچه (مانند کنترل عددی CNC)، تغییر خودکار ابزار، تشخیص آنلاین، نظارت از راه دور و سایر عملکردها، با پشتیبانی از تغییر-یک کلیک پارامترهای تولید.
سناریوهای کاربردی:
تولید مداوم-در مقیاس بزرگ، صنایع با تقاضای بالا-(مانند برش فویل مسی زبانه باتری انرژی جدید).
مزایا:
دقت برش بالا (±0.05 میلی متر)، سرعت سریع (بیش از 200 متر در دقیقه)، کاهش وابستگی به کار دستی، مناسب برای تولید 24 ساعته بدون سرنشین.
معایب:
سرمایه گذاری تجهیزات بزرگ، تعمیر و نگهداری پیچیده و الزامات فنی بالا برای اپراتورها.
طبقه بندی بر اساس طراحی سازه
- تک خط-بریده سر (تک ایستگاه)
ویژگی ها:
مجهز به تنها یک مجموعه باز کردن و بازپیچ. پس از بریدن، تمام نوارهای باریک به همان ایستگاه میپیوندند و دستگاه برای تعویض قرقره باید متوقف شود.
سناریوهای کاربردی:
پردازش مواد با عرض باریک یا تعداد کمی از نوارهای برش (مانند برش لایه های آلومینیومی برای درها و پنجره ها).
مزایا:
ساختار فشرده، ردپای کوچک و هزینه کم.
معایب:
راندمان پایین، تغییرات مکرر قرقره بر ظرفیت تولید تأثیر می گذارد.
- دو-خط شکاف سر (دو ایستگاه)
ویژگی ها:
با تجهیز به بازکنهای دوبل و سیمپیچهای دوبل، میتوان به تولید مداوم دست یافت: هنگامی که یک مجموعه از سیمپیچها در حال پردازش است، مجموعه دیگر از قبل نصب میشود و در حالت آماده به کار، سوئیچینگ بدون درز انجام میشود.
سناریوهای کاربردی:
سفارشات دسته ای بزرگ (مانند برش مداوم صفحات فولادی خودرو) برای کاهش زمان خرابی.
مزایا:
راندمان تولید بیش از 30% افزایش یافته است، مناسب برای عملکرد مداوم با سرعت بالا.
معایب:
تجهیزات پیچیده، سرمایه گذاری اولیه بالا و مصرف انرژی.
طبقه بندی بر اساس ضخامت مواد پردازش
- خط برش صفحه نازک
ویژگی ها:
این برش برای سیم پیچ های فلزی نازک با ضخامت 0.05-2.0 میلی متر (مانند فویل مس، فویل آلومینیوم، ورق گالوانیزه و غیره) طراحی شده است، از یک برش دیسکی با دقت بالا سبک وزن استفاده می کند.
سناریوهای کاربردی:
برش دادن نوارهای{0} بسیار نازک مانند قطعات الکترونیکی (مانند بسترهای برد مدار انعطاف پذیر) و بسته بندی مواد غذایی.
مزایا:
بریدن بدون فرز، اجتناب از خراش روی سطح مواد، و پشتیبانی از کنترل دقیق سطح میکرونی{0}}.
معایب:
الزامات بسیار بالا برای پایداری تنش و اشکال زدایی تجهیزات پیچیده.
- خط برش صفحه متوسط و ضخیم
ویژگی ها:
قابل استفاده برای صفحات متوسط و ضخیم با ضخامت 2.0-6.0 میلی متر (مانند صفحات فولادی ضد زنگ و صفحات فولادی دریایی). کاتر باید از سختی بالا و مواد مقاوم در برابر سایش (مانند فولاد تنگستن) ساخته شود.
سناریوهای کاربردی:
برش صفحات برای قطعات ساختاری ماشین آلات مهندسی و کشتی سازی.
مزایا:
نیروی برشی قوی، میتواند مواد با استحکام{0} بالا را تحمل کند و دارای راندمان شکاف بالایی است.
معایب:
مصرف انرژی بالا و اندازه تجهیزات بزرگ.
طبقه بندی بر اساس بسط عملکردی
- خط برش جهانی
ویژگی ها:
پیکربندی استاندارد، تنها عملکردهای اساسی مانند شکاف و سیم پیچی را بدون ماژول های فرآیند اضافی تکمیل می کند.
سناریوهای کاربردی:
پردازش نوار فلزی معمولی (مانند برش سیم پیچ فولادی معمولی).
مزایا:
محدوده کاربرد گسترده، هزینه نگهداری کم.
معایب:
قادر به برآورده کردن الزامات فرآیند خاص (مانند عملیات سطحی) نیست.
- خط برش کامپوزیت چند منظوره
ویژگی ها:
ماژولهای یکپارچه مانند پوشش، لمینیت، پانچ کردن، و تشخیص آنلاین برای دستیابی به یکپارچهسازی شکاف و پردازش پست{0}.
سناریوهای کاربردی:
تولید سفارشی محصولات با ارزش افزوده{0} بالا (مانند صفحات آلومینیومی چند لایه و هیت سینک های سوراخ دار).
مزایا:
جریان فرآیند را کاهش دهید، عملکرد را بهبود بخشید و برای پردازش ترکیبی با دقت بالا- مناسب باشد.
معایب:
تجهیزات گران قیمت و آستانه فنی بالا.
خط برش نوع خاص
- خط برش دقیق-سرعت بالا
ویژگی ها:
این دستگاه برای مواد بسیار نازک یا با دقت بالا (مانند فویل مس باتری لیتیومی) طراحی شده است، از فناوریهای پیشرفته مانند پشتیبانی یاتاقان هوا و برد لیزر استفاده میکند و سرعت میتواند به بیش از 300 متر در دقیقه برسد.
سناریوهای کاربردی:
انرژی جدید، صنعت الکترونیک دقیق.
مزایا:
دقت نهایی (± 0.02 میلی متر) و کارایی، کاهش تلفات مواد.
معایب:
به دمای و رطوبت ثابت محیط نیاز دارد و هزینه عملیات و نگهداری بسیار بالاست.
- خط برش سنگین-
ویژگی ها:
طراحی شده برای صفحات فوق-ضخیم (6-20 میلی متر) یا فوق{4}}عرض (بیش از 2500 میلی متر)، مجهز به سیستم سروو هیدرولیک و موتور پرقدرت.
سناریوهای کاربردی:
بریدن صفحات فولادی ضخیم{0} برای تجهیزات انرژی هسته ای و ماشین آلات سنگین.
مزایا:
ظرفیت برشی قوی و پایداری بالا.
معایب:
تجهیزات بسیار بزرگ است و مصرف انرژی و مشکلات نویز برجسته است.
مواد
مشخصات مواد: فولاد کربنی (مانند SPCC، Q235) دارای سختی متوسط و شکل پذیری خوب است. فولاد آلیاژی (مانند ورق گالوانیزه و ورق فولادی سیلیکونی غیر از فولاد ضد زنگ) استحکام و مقاومت در برابر خوردگی بالاتری دارد.
مشخصات مواد: عمدتاً گریدهایی مانند 304، 316، و 430، با سختی بالا و مقاومت در برابر خوردگی قوی، اما تمایل آشکار به کار سخت شدن.
مشخصات مواد: آلومینیوم خالص (1 سری) دارای شکل پذیری عالی اما استحکام کم است. آلیاژهای آلومینیوم (سری 3، سری 5، سری 6) با افزودن عناصر سختی را افزایش می دهند و در عین حال سبکی را حفظ می کنند.
مشخصات مواد: مس خالص (T2) دارای رسانایی عالی است. برنج (H62) و برنز (QSn6.5-0.1) سختی بالایی دارند و مقاوم در برابر سایش و مقاوم در برابر خوردگی هستند.
(1) نیکل و آلیاژهای نیکل
امکانات و کاربردها:
مقاومت در برابر دما و خوردگی بالا، برای الکترودهای باتری (مانند باتریهای نیکل-هیدروژن) و اجزای هوافضا با دمای بالا-. در حین شکاف باید از ترک خوردگی شکننده مواد جلوگیری شود.
(2) تیتانیوم و آلیاژهای تیتانیوم
امکانات و کاربردها:
استحکام بالا و چگالی کم، برای ایمپلنت های پزشکی و راکتورهای شیمیایی استفاده می شود. سرعت برشی پایین در طول پردازش برای کاهش سایش ابزار مورد نیاز است.
(3) روی و آلیاژهای روی
امکانات و کاربردها:
مقاومت در برابر خوردگی خوب، مورد استفاده برای بسترهای نوار فولادی گالوانیزه و صفحات روی باتری. کنترل دما در حین شکاف از اکسیداسیون لایه روی جلوگیری می کند.
برنامه

خودروسازی
خط شکاف صفحات فولادی عریض (مانند صفحات گالوانیزه و صفحات آلیاژ آلومینیوم) را به نوارهایی با عرض های مختلف برای مهر زنی قطعاتی مانند درها، سقف ها و شاسی برش می دهد. دقت برش (±0.1 میلی متر) درجه تطبیق قالب های مهر زنی را تضمین می کند و نرخ ضایعات را کاهش می دهد.
صنعت لوازم خانگی
پس از اینکه صفحات فولادی ضد زنگ یا رنگی{0} روکش شده به نوارها بریده شدند، از آنها برای خم کردن و تشکیل پانل های یخچال و ماشین لباسشویی استفاده می شود. لبه آزاد فرز{2}}فرآیند سنگ زنی بعدی را کاهش می دهد.
ساخت و ساز و دکوراسیون
برش پانلهای آلومینیومی-کامپوزیت پلاستیکی و پانلهای فولادی با روکش آلومینیوم-روی- (عرض 100-600 میلیمتر) برای تخمگذار دیوارهای خارجی و سقف ساختمانها. راندمان برش مستقیماً بر پیشرفت پروژه تأثیر می گذارد.
الکترونیک و برق
برش دادن ورقه های روکش مسی (مانند FR-4) به عرض های مشخص برای تولید PCB، با دقت 0.05± میلی متر برای جلوگیری از انحراف خط.
صنعت بسته بندی
ظروف فلزی:
برش قلع و صفحات آلومینیومی (ضخامت 0.15-0.3 میلی متر) به عنوان ماده پایه قوطی ها و قوطی های غذا به لبه های برش صاف و بدون سوراخ برای جلوگیری از ترک خوردن در طول قالب گیری قوطی نیاز دارد.
درپوش بطری و مواد آب بندی:
فویل آلومینیومی برای بسته بندی دارویی و پوشش درب بطری نوشیدنی پس از شکاف استفاده می شود و تمیزی مواد و خواص ضد باکتریایی آن باید حفظ شود.
میدان انرژی جدید
قابهای آلیاژی آلومینیومی (برای قابهای پانلهای خورشیدی) و نوارهای مسی قلعبندی شده (برای جوشکاری رشتههای باتری) به تولید کارآمد و مستمر برای رفع نیازهای نصب-در مقیاس بزرگ نیاز دارد.
هوافضا و صنایع نظامی
بریدن صفحات آلیاژ تیتانیوم و آلیاژ آلومینیوم (ضخامت 0.5-3 میلی متر) برای پوسته هواپیما و پوسته موشک به پایداری و دقت بسیار بالا در تجهیزات شکاف نیاز دارد.
سخت افزار و ملزومات روزمره
قفل و لوازم حمام:
نوارهای برنجی شکاف و نوارهای فولادی ضد زنگ برای مهر زنی سخت افزارهای کوچک مانند قفل درها و هسته های شیر شیر استفاده می شود.
تولید ظروف آشپزخانه:
پس از بریدن صفحات فولادی ضد زنگ 304، آنها را به شکل خالی برای گلدان ها و چاقوها مهر می کنند.
اجزاء
عملکرد: سیم پیچ های فلزی را بارگیری و باز کنید، هسته سیم پیچ را با انبساط و انقباض هیدرولیکی یا مکانیکی سیم پیچ ثابت کنید و برای جلوگیری از باز شدن مواد به غلتک پرس مجهز شوید. برخی از مدلها از سوئیچینگ دوگانه-ایستگاه برای دستیابی به تغذیه مداوم پشتیبانی میکنند.
عملکرد: برای اصلاح خمش سیم پیچ، از بین بردن تنش داخلی مواد، اطمینان از صاف بودن سطح قبل از شکاف و کاهش خطاهای برشی بعدی، از مجموعه های متعدد غلتک صاف کننده پلکانی استفاده کنید.
عملکرد: مواد را با سرعت یکنواخت، که معمولاً توسط یک موتور سروو حرکت میکند، با غلتکها یا مکانیزمهای تسمه برای حفظ سرعت تغذیه پایدار و کشش اولیه، به داخل دستگاه اصلی برش دهید.
اجزای اصلی:
مجموعه کاتر دیسکی: چند جفت برش دیسکی کاربید یا فولادی پر سرعت- بر روی محورهای برش فوقانی و پایینی نصب می شوند و با تنظیم فاصله برش، برش عرض های متفاوتی حاصل می شود.
سیستم محرک شفت کاتر: توسط یک جعبه دنده یا یک موتور مستقل برای اطمینان از چرخش همزمان کاتر هدایت می شود.
مکانیسم تنظیم کاتر: تنظیم دستی/اتوماتیک موقعیت برش، با دقت تا 0.05 ± میلی متر.
عملکرد: درایو موتور مستقل، ضایعات لبه (سیم لبه) تولید شده توسط شکاف را بازیافت می کند، استفاده از مواد را بهبود می بخشد و از درهم تنیدگی ضایعات بر خط تولید اصلی جلوگیری می کند.
ترکیب:
غلتک تشخیص تنش:-نظارت زمان واقعی تغییرات تنش مواد.
ماژول کنترل حلقه بسته: PLC برای تنظیم گشتاور یا سرعت بازکن و سیم پیچ برای حفظ تنش ثابت در حین شکاف و جلوگیری از تغییر شکل یا شکستن مواد استفاده میشود.
عملکرد: از حسگرهای فوتوالکتریک یا اولتراسونیک برای تشخیص موقعیت لبه مواد استفاده کنید و موقعیت غلتک راهنما را به صورت افقی از طریق محرک های هیدرولیک/الکتریکی تنظیم کنید تا اطمینان حاصل شود که مواد در امتداد خط مرکزی حرکت می کنند و از انحراف شکاف جلوگیری می کنند.
عملکرد: نوار باریک شکاف را به سیم پیچ های مستقل برگردانید. هسته شامل:
محور عقب: کشش هیدرولیک یا ساختار قفل مکانیکی برای تعمیر هسته سیم پیچ.
بازوی پرس: تناسب مواد را در مرحله اولیه سیم پیچ کنترل کنید.
کنترل مخروطی کشش: با افزایش قطر سیم پیچ به طور خودکار کشش را کاهش دهید تا از تغییر شکل مواد لایه داخلی در اثر فشار جلوگیری شود.
سوالات متداول
س: چه موادی را می توان توسط خط برش پردازش کرد؟ محدوده ضخامت و عرض چقدر است؟
A: خط برش برای سیم پیچ های فلزی مانند فولاد، فولاد ضد زنگ، آلومینیوم، مس، روی، و غیره مناسب است. عرض: 100 میلی متر تا 2500 میلی متر (برخی تجهیزات سنگین می توانند به 4000 میلی متر برسند). نیازهای خاص با توجه به مدل تجهیزات تأیید شود. مواد ویژه (مانند آلیاژ تیتانیوم) به ابزار سفارشی و پیکربندی کشش نیاز دارند.
س: دقت برش چیست؟ چگونه از ثبات اطمینان حاصل کنیم؟
A: استاندارد دقت: ± 0.1 میلی متر برای مدل های معمولی، ± 0.02 میلی متر برای مدل های{2} با دقت بالا (مانند برش قطعه انرژی جدید). اقدامات حفاظتی: سیستم کنترل تنش حلقه بسته. دستگاه تصحیح انحراف زمان واقعی (EPC)-. فناوری قفل خودکار ابزار و جبران شکاف؛ به طور منظم سطح سنسور و غلتک راهنما را کالیبره کنید.
س: تغییر به مشخصات مختلف چقدر طول می کشد؟ چگونه زمان خاموشی را کاهش دهیم؟
A: ماشین سنتی: تغییر ابزار دستی 30-60 دقیقه طول می کشد. دستگاه هوشمند: سیستم تنظیم ابزار کاملا اتوماتیک می تواند زمان تعویض ابزار را به کمتر از 5 دقیقه کوتاه کند. پیشنهادات بهینه سازی: از ماژول ابزار از قبل نصب شده- استفاده کنید. مجهز به -ماشین بازکردن/سیم پیچ دو ایستگاه. تابع حافظه پارامتر دیجیتال را بپذیرید، تنظیمات تاریخی تماس را با یک کلیک انجام دهید.
س: برای نگهداری روزانه تجهیزات چه کاری باید انجام شود؟
A: تعمیر و نگهداری اساسی شامل: روزانه: برش و غلتک راهنما را تمیز کنید. سطح روغن سیستم روغن کاری را بررسی کنید. دستگاه جمع آوری زباله را تمیز کنید. هفتگی: سفتی زنجیره انتقال را بررسی کنید. دکمه توقف اضطراری و عملکرد توری ایمنی را تست کنید. ماهانه: سنسور تنش را کالیبره کنید. آب بندی سیستم هیدرولیک را بررسی کنید. بلبرینگ ها و چرخ دنده ها را روغن کاری کنید. سالانه: روغن هیدرولیک و عنصر فیلتر را به طور کامل تعویض کنید. عملکرد عایق موتور را تست کنید.
س: علت بریدگی یا ناهمواری لبه ها در حین بریدگی چیست؟
پاسخ: علل و راه حل های رایج: غیرفعال شدن ابزار: ابزار را جایگزین یا تیز کنید، سایش پوشش را بررسی کنید. فاصله ابزار نامناسب: فاصله را روی 10%-15% ضخامت مواد تنظیم کنید. کشش ناهموار: فشار غلتک کششی را بررسی کنید و سیستم کنترل حلقه بسته را مجدد کالیبره کنید. عیوب سطحی مواد: قبل از بریدن، بررسی کنید که آیا ماده خام اکسید شده یا خراشیده شده است.
س: 6. چگونه یک خط برش متناسب با نیازهای شرکت خود انتخاب کنید؟
A: عوامل زیر باید به طور جامع در نظر گرفته شوند: خواص مواد: ضخامت، سختی، نیازهای درمان سطح. الزامات بهره وری: سرعت (m/min)، زمان عملیات مداوم. الزامات دقت: محدوده تحمل، کیفیت لبه؛ بودجه و مقیاس پذیری: نوع دستی (کم هزینه) در مقابل نوع کاملا اتوماتیک (سرمایه گذاری بالا و بازده بالا). عملکردهای ویژه: آیا ماژول های فرآیند کامپوزیت مانند لمینیت و پانچ مورد نیاز هستند یا خیر. پیشنهاد: اولویت را به مدلهای طراحی مدولار بدهید تا بهروزرسانیهای آینده را تسهیل کنید.